Печать крупных деталей: надежный производитель и поставщик
2026-09-12 6:01:46
- Печать крупных деталей: технические требования и выбор поставщика в 2026 году
- Технологические ограничения и физические процессы при печати больших объектов
- Критерии выбора поставщика услуг 3D-печати
- Сравнение технологий производства крупных компонентов
- Промышленные приложения: кейсы и специфика
- Параметры качества и контроль процессов
- Логистика и поставка готовых изделий
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Печать крупных деталей: технические требования и выбор поставщика в 2026 году
Печать крупных деталей методом послойного наплавления (FDM/FFF) или селективного лазерного спекания (SLS) перестала быть исключительно прототипной технологией. В 2026 году аддитивное производство полноформатных компонентов стало неотъемлемой частью производственных цепочек в аэрокосмической, автомобильной, медицинской и строительной отраслях. Ключевым вызовом для инженеров и закупщиков остается не сама возможность создания объекта, а обеспечение его геометрической точности, механической однородности и отсутствия внутренних напряжений по всей высоте изделия.
При работе с габаритными объектами, размеры которых превышают стандартные лабораторные форматы (более 300–400 мм), критически важными становятся параметры термостабилизации камеры построения, скорость экструзии и алгоритмы компенсации усадки материала. Ошибки на этапе подготовки модели или выбора поставщика услуг приводят к расслоению слоев, короблению поверхностей и браку партий, стоимость которого исчисляется тысячами долларов. Данная статья разбирает инженерные аспекты крупногабаритной 3D-печати, критерии оценки подрядчиков и особенности логистики готовых изделий, опираясь на опыт компании Qingdao Inlang Import and Export Co., LTD в поставках промышленного аддитивного оборудования.
Технологические ограничения и физические процессы при печати больших объектов
Главная проблема, с которой сталкиваются производители при заказе печати крупных деталей, — это управление тепловыми деформациями. В отличие от мелких прототипов, крупные объекты остывают неравномерно. Нижние слои, уже затвердевшие, создают механическое сопротивление для верхних слоев, которые находятся в процессе термоусадки. Это приводит к возникновению остаточных напряжений, способных оторвать деталь от платформы или вызвать ее искривление.
Для минимизации этих рисков промышленные 3D-принтеры, такие как модель SC12060 из портфеля Qingdao Inlang, оснащаются закрытыми термостабилизируемыми камерами. Поддержание температуры в рабочей зоне на уровне 60–80°C (для ABS и PAHT) или выше (для PEEK/PEI) позволяет снизить градиент температур между слоями. Однако даже наличие подогреваемой камеры не гарантирует успеха без правильной стратегии заполнения (infill) и ориентации модели на столе построения.
Инженерный опыт показывает, что для деталей высотой более 500 мм критическим параметром становится не только прочность связи между слоями (Z-axis strength), но и стабильность экструдера при длительной непрерывной работе. Сбои в подаче филамента на 40-м часу печати могут привести к потере всего изделия. Поэтому выбор оборудования с надежной системой подачи материала и датчиками контроля экструзии является базовым требованием для серийного производства крупных компонентов.
Влияние материалов на геометрию и прочность
Выбор полимерного материала определяет не только механические свойства конечного продукта, но и сложность процесса печати. Рассмотрим основные материалы, используемые для крупногабаритных изделий:
- ABS (Акрилонитрилбутадиенстирол): Обладает хорошей ударопрочностью и термостойкостью. Однако склонен к значительной усадке (до 0.8%). Требует обязательного использования закрытой камеры и адгезивных средств для платформы. Идеален для корпусов промышленного оборудования и автомобильных интерьеров.
- PLA (Полилактид): Легко печатается, имеет минимальную усадку. Но низкая термостойкость (деформация при 60°C) и хрупкость ограничивают его применение крупными декоративными элементами или мастер-моделями для литья, не подвергающимися нагрузкам.
- PAHT (Полиамид, усиленный углеродным волокном): Материал инженерного класса. Высокая жесткость, химическая стойкость и низкая гигроскопичность по сравнению с обычным нейлоном. Требует высокотемпературных экструдеров (сопло от 260°C). Используется для функциональных прототипов, крепежных элементов и деталей, работающих в агрессивных средах.
Компания Qingdao Inlang Import and Export Co., LTD обеспечивает поставки как самого оборудования, так и расходных материалов, прошедших строгий входной контроль. Важно отметить, что использование сертифицированного филамента с гарантированным диаметром (±0.05 мм) снижает риск засоров сопла и улучшает качество поверхности крупных деталей.
Критерии выбора поставщика услуг 3D-печати
Поиск надежного партнера для реализации проектов по печати крупных деталей требует тщательной проверки технических возможностей подрядчика. Закупщики и главные инженеры должны обращать внимание не только на цену за грамм материала, но и на инфраструктуру производства.
1. Размер рабочей зоны и масштабируемость
Возможность печати детали единым монолитом предпочтительнее склейки нескольких фрагментов, так как клеевые соединения являются зонами концентрации напряжений. Оборудование с рабочей зоной 1200×600×600 мм, такое как SC12060, позволяет изготавливать крупногабаритные корпуса, элементы мебели или промышленные формы без необходимости постобработки швов. Если поставщик предлагает только принтеры с малой областью построения, уточните технологию стыковки частей и методы усиления соединений.
2. Контроль качества и метрология
Надежный поставщик обязан предоставлять отчет о контроле размеров. Для крупных деталей допуски могут варьироваться в зависимости от высоты. Проверьте, использует ли подрядчик 3D-сканеры для сравнения полученной геометрии с CAD-моделью. Наличие сертификатов ISO на производственные процессы также является индикатором зрелости компании. Qingdao Inlang, действуя в интеграции с промышленными предприятиями группы акционеров, гарантирует, что все поставляемые решения соответствуют международным стандартам качества, а каждая партия проходит функциональную проверку.
3. Инженерная поддержка и DFM-анализ
Профессиональный поставщик не просто принимает файл STL в работу, а проводит анализ пригодности к производству (Design for Manufacturing, DFM). Специалисты должны предупредить заказчика о потенциальных проблемах: необходимости добавления поддержек, риска коробления тонких стенок или чрезмерного веса конструкции. Компания Qingdao Inlang предоставляет услуги технического сопровождения на всех этапах, от проектирования до интеграции готовых решений, что особенно важно для сложных промышленных задач.
Сравнение технологий производства крупных компонентов
При выборе метода изготовления крупной детали часто возникает дилемма: 3D-печать, традиционное литье или ЧПУ-фрезеровка. Ниже приведено сравнение для типовых сценариев промышленного применения.
| Параметр | Крупногабаритная 3D-печать (FDM/SLA) | ЧПУ-фрезеровка (из цельной заготовки) | Вакуумное литье / Роторное литье |
|---|---|---|---|
| Сложность геометрии | Высокая. Внутренние каналы, решетчатые структуры, поднутрения. | Ограничена доступом инструмента. Требуется много осевой обработки. | Зависит от сложности формы. Внутренние полости требуют разборных форм. |
| Скорость первого образца | Высокая (1–3 дня). Нет необходимости в изготовлении форм. | Средняя. Требует программирования и подготовки заготовки. | Низкая. Изготовление мастер-модели и силиконовой/металлической формы занимает время. |
| Стоимость при малых тиражах (1–10 шт.) | Низкая. Оплата только за материал и машинное время. | Высокая. Большие затраты на материал (стружка) и время станка. | Средняя. Затраты на форму распределяются на тираж. |
| Механическая однородность | Анизотропна. Прочность по оси Z ниже, чем по X/Y. | Изотропна. Высочайшая прочность, соответствующая свойствам материала. | Зависит от материала смолы или пластика. Может уступать оригиналу. |
| Максимальный размер | Ограничен размером камеры принтера (до 1–2 м для промышленных систем). | Ограничен размером станка и ходом осей. | Практически не ограничено для роторного литья крупных полых изделий. |
Рекомендация по выбору: Для единичных прототипов, мастер-моделей и деталей со сложной внутренней структурой оптимальна печать крупных деталей на промышленных FDM-принтерах. Для серий от 50–100 штук с высокими требованиями к прочности целесообразно перейти на литье, используя 3D-печатную мастер-модель. Если требуется высокая точность поверхностей и абсолютная изотропность свойств, предпочтительна ЧПУ-обработка, несмотря на более высокую стоимость.
Промышленные приложения: кейсы и специфика
Технология крупногабаритной аддитивного производства находит применение в секторах, где важна кастомизация и скорость вывода продукта на рынок.
Автомобилестроение и транспорт
Производство крупногабаритных оснасток, кондукторов и проверочных калибров для сборки кузовов. Традиционное изготовление таких приспособлений из металла занимает недели. 3D-печать из композитных материалов (например, PAHT с углеволокном) позволяет создать легкий и прочный инструмент за несколько дней. Кроме того, аддитивные технологии используются для печати интерьерных панелей прототипов автомобилей, где требуется быстрая итерация дизайна.
Медицина и реабилитация
Изготовление индивидуальных ортезов, корсетов и элементов экзоскелетов. Крупные медицинские принтеры, представленные в ассортименте Qingdao Inlang, позволяют печатать изделия, точно повторяющие анатомию пациента. Использование биосовместимых материалов и возможность создания вентиляционных отверстий в структуре детали повышают комфорт пациента. Точность печати здесь критична, так как изделие должно плотно прилегать к телу, не вызывая пролежней.
Образование и макетирование
Создание полноразмерных архитектурных макетов, музейных экспонатов и учебных пособий. Возможность печати деталей размером до 1 метра в высоту позволяет визуализировать сложные проекты в натуральную величину. Для этих целей часто используется PLA из-за его экологичности и простоты постобработки (шлифовка, покраска).
Параметры качества и контроль процессов
При заказе печати крупных деталей необходимо четко определять технические требования. Ниже приведены ключевые параметры, подлежащие согласованию.
| Параметр | Описание и влияние на результат | Рекомендуемое значение (для FDM) |
|---|---|---|
| Высота слоя | Влияет на скорость печати и качество поверхности (эффект “лесенки”). | 0.2–0.3 мм для крупных деталей (баланс скорости и качества). |
| Заполнение (Infill) | Процент внутреннего заполнения. Определяет вес и прочность. | 20–40% для визуальных моделей; 60–100% для нагруженных элементов. |
| Количество периметров (St shells) | Толщина внешней стенки. Критична для герметичности и прочности. | Не менее 3–4 периметров для обеспечения жесткости. |
| Ориентация модели | Направление укладки слоев относительно вектора нагрузки. | Слои должны быть перпендикулярны основному вектору нагрузки. |
| Поддержки (Supports) | Временные структуры для нависающих элементов. | Использовать растворимые поддержки (PVA/HIPS) для сложной геометрии. |
Важно понимать, что конкретные параметры зависят от модели принтера, типа материала и геометрии детали. Профессиональные поставщики, такие как Qingdao Inlang, помогают оптимизировать эти настройки на этапе предпродажного консультирования, адаптируя решения под специфику бизнес-процессов клиента.
Логистика и поставка готовых изделий
Транспортировка крупногабаритных 3D-печатных деталей требует особого подхода. Из-за большого объема и относительно низкой плотности пластиковые изделия чувствительны к механическим повреждениям при вибрации и ударах.
Компания Qingdao Inlang Import and Export Co., LTD, обладая опытом работы в более чем 30 странах мира, обеспечивает гибкую логистическую координацию. Условия поставки согласовываются индивидуально, включая варианты упаковки, маркировки и сертификационного сопровождения. Для хрупких деталей рекомендуется использовать амортизирующую упаковку из пенополиуретана, повторяющую контуры изделия, а для прочных технических компонентов — жесткие деревянные или пластиковые контейнеры.
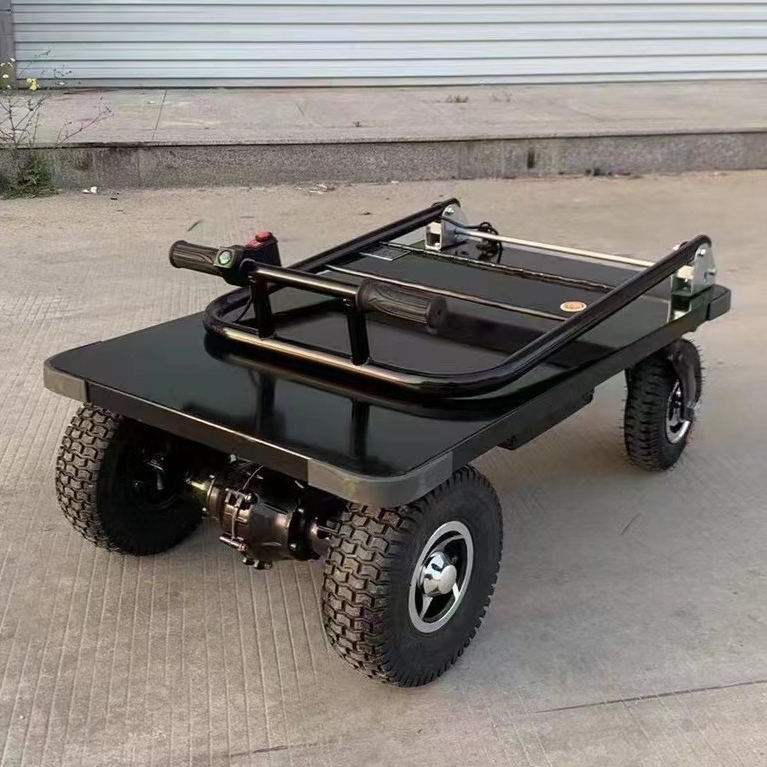
Кроме того, компания предлагает не только готовые напечатанные детали, но и поставку самого оборудования для организации собственного производства. Это позволяет клиентам снизить зависимость от внешних подрядчиков и контролировать сроки выпуска продукции. В портфеле представлены не только 3D-принтеры, но и сопутствующее оборудование: электрические платформенные тележки (серии E001, S001/S002) для внутризаводской логистики тяжелых материалов и готовых изделий, что создает комплексное решение для модернизации производства.
Часто задаваемые вопросы (FAQ)
Какова максимальная точность при печати крупных деталей?
Точность зависит от технологии и размера детали. Для промышленной FDM-печати на больших форматах типичная точность составляет ±0.5–1.0 мм на метр длины из-за накопления термических деформаций. Для достижения более высоких допусков (±0.1–0.2 мм) требуется последующая ЧПУ-обработка критических поверхностей или использование SLA/DLP технологий для отдельных узлов.
Можно ли печатать детали из металла большим размером?
Прямая печать металлом (SLM/DMLS) крупных деталей возможна, но крайне дорога и требует дорогостоящего пост-производственного отжига для снятия напряжений. Чаще для крупных металлических деталей используют 3D-печать песчаных форм для литья или гибридные технологии. Если вам нужны металлические компоненты, рассмотрите возможность печати прототипов для литья по выплавляемым моделям.
Какую роль играет Qingdao Inlang в процессе печати?
Qingdao Inlang Import and Export Co., LTD выступает как интегрированный поставщик решений. Компания не является производителем напрямую, но обладает приоритетным доступом к производственным мощностям своего основного акционера. Это обеспечивает клиентов надежным оборудованием (например, 3D-принтером SC12060), качественными материалами (ABS, PLA, PAHT) и технической поддержкой. Компания также предоставляет услуги системной интеграции, помогая внедрить аддитивные технологии в существующие производственные линии.
Сколько времени занимает печать крупной детали?
Время печати зависит от объема, заполнения и высоты слоя. Деталь размером 500×500×500 мм с заполнением 20% и слоем 0.3 мм может печататься от 20 до 40 часов на одном экструдере. Использование многоголовочных систем или ускоренных режимов печати может сократить это время, но может повлиять на качество поверхности.
Что делать, если деталь коробится во время печати?
Коробление обычно вызвано быстрым охлаждением нижних слоев. Решения включают: использование закрытой камеры с подогревом, нанесение адгезивного клея или лака на платформу, увеличение площади контакта первого слоя (brim/raft), снижение скорости печати первых слоев и отключение обдува вентилятором в начале печати.
Заключение и рекомендации по закупкам
Организация процесса печати крупных деталей требует баланса между технологическими возможностями оборудования, свойствами материалов и компетенциями инженерной команды. В 2026 году рынок предлагает зрелые решения, позволяющие производить функциональные энд-юз детали, а не только прототипы.
При выборе поставщика обращайте внимание на наличие референсов в вашей отрасли, способность проводить DFM-анализ и предоставлять гарантийное обслуживание оборудования. Избегайте поставщиков, которые не могут предоставить данные о контроле качества или предлагают слишком низкую цену за счет использования несертифицированных материалов.
Компания Qingdao Inlang Import and Export Co., LTD готова стать вашим стратегическим партнером в области аддитивного производства. Мы предлагаем не просто продажу оборудования, а комплексный подход: от подбора модели 3D-принтера под ваши задачи до поставки расходных материалов и обучения персонала. Наша интегрированная цепочка поставок и профессиональная техническая команда обеспечивают стабильность и надежность вашего производства. Свяжитесь с нами для получения технической консультации и расчета стоимости решений для вашего предприятия.