Печать на PET: производители и поставщики из Китая
2026-09-13 3:10:42
- Печать на PET: технические аспекты и выбор поставщиков оборудования из Китая
- Физико-химические свойства PET и требования к оборудованию
- Технологии аддитивной печати: FDM против промышленных решений
- Промышленные применения печати на PET
- Ключевые параметры выбора оборудования для печати на PET
- Сравнение PET с другими инженерными пластиками в аддитивном производстве
- Роль поставщика: от оборудования к комплексному решению
- Часто задаваемые вопросы (FAQ) по печати на PET
- Заключение и рекомендации по закупкам
Печать на PET: технические аспекты и выбор поставщиков оборудования из Китая
Полиэтилентерефталат (PET или ПЭТ) является одним из наиболее востребованных термопластов в современной промышленности благодаря своему уникальному сочетанию химической стойкости, прозрачности и механической прочности. Печать на PET, будь то создание трехмерных объектов методом послойного наплавления или нанесение маркировки на готовые изделия, требует строгого контроля технологических параметров. В 2026 году спрос на аддитивные решения для работы с инженерными пластиками, включая модифицированный PETG и высокотемпературные сополимеры, продолжает расти в секторах упаковки, автомобилестроения и медицинского приборостроения.
Для промышленных закупщиков и инженеров ключевой задачей становится не просто приобретение принтера, а выбор технологии и поставщика, способного обеспечить стабильность процесса. Китайские производители оборудования предлагают широкий спектр решений, однако качество варьируется от любительских устройств до промышленных комплексов, способных работать в режиме 24/7. Эффективная интеграция таких систем в производственную линию требует глубокого понимания реологии материала, термодинамики экструзии и постобработки деталей. Компания Qingdao Inlang Import and Export Co., LTD, базирующаяся в Циндао, специализируется на поставках промышленного оборудования для аддитивного производства, обеспечивая доступ к проверенным производственным мощностям и техническую поддержку на всех этапах внедрения.
Физико-химические свойства PET и требования к оборудованию
Прежде чем рассматривать конкретные модели 3D-принтеров или маркировочных станков, необходимо понять природу материала. PET — это полукристаллический полимер. Его главная особенность при переработке заключается в склонности к кристаллизации и гидролизу при высоких температурах. Если материал содержит влагу, при нагреве выше точки плавления происходит деградация молекулярных цепей, что приводит к хрупкости готового изделия и появлению дефектов поверхности.
Следовательно, любое оборудование для печати на PET должно иметь эффективную систему сушки сырья. В промышленных условиях это часто означает использование внешних бункерных сушилок с контролем точки росы, интегрированных с экструдером. Сама печатающая головка (экструдер) должна обеспечивать точный контроль температуры в диапазоне 240–260°C для стандартного PETG и до 280–300°C для инженерных модификаций. Важным элементом является конструкция хотэнда: она должна минимизировать зону застоя материала, чтобы предотвратить термическое разложение полимера при длительных простоях.
Кроме того, PET обладает высоким коэффициентом термического расширения. Это создает значительные внутренние напряжения при остывании детали. Для компенсации этого эффекта промышленные 3D-принтеры, такие как модель SC12060, поставляемые через партнеров Qingdao Inlang, оснащаются камерами с контролируемым подогревом. Поддержание температуры в рабочей зоне на уровне 40–60°C позволяет снизить риск коробления (warping) и расслоения слоев, особенно при печати крупногабаритных изделий размером до 1,2 м × 0,6 м × 0,6 м.
Технологии аддитивной печати: FDM против промышленных решений
В контексте промышленного применения доминирует технология FDM (Fused Deposition Modeling), также известная как FFF (Fused Filament Fabrication). Однако не все FDM-принтеры одинаково подходят для работы с PET. Можно выделить два основных класса оборудования:
- Настольные промышленные принтеры: Компактные устройства с закрытой камерой. Они подходят для прототипирования и мелкосерийного производства деталей сложной геометрии. Их ограничение — размер рабочей области и скорость печати.
- Крупноформатные промышленные системы: Оборудование, такое как серия SC12060, предназначенное для создания масштабных объектов: корпусов приборов, элементов интерьера, логистической тары и медицинских моделей. Такие системы требуют усиленной рамы, высокоточных линейных направляющих и мощных драйверов шаговых двигателей для обеспечения позиционной точности на больших расстояниях.
Инженерная практика показывает, что при переходе от настольных устройств к крупноформатным критическим фактором становится жесткость конструкции. Любая вибрация при печати длинных слоев PET приводит к видимым артефактам («эхо») на поверхности. Поэтому поставщики, такие как Qingdao Inlang, уделяют особое внимание калибровке механических компонентов перед отгрузкой, гарантируя, что оборудование готово к работе с высоковязкими материалами сразу после установки.
Промышленные применения печати на PET
Универсальность полиэтилентерефталата делает его незаменимым в ряде отраслей. Рассмотрим два конкретных сценария, где аддитивные технологии демонстрируют наибольшую эффективность.
Медицинское приборостроение и производство расходных материалов
PET обладает высокой химической стойкостью к спиртам, маслам и многим дезинфицирующим средствам, что делает его идеальным материалом для медицинских применений. Важно отметить, что для контакта с телом пациента или стерилизации требуется использование специальных сертифицированных марок пластика (например, медицинского PETG).
Условия применения: Производство держателей для инструментов, корпусов для диагностического оборудования, индивидуальных ортезов и хирургических шаблонов.
Технические требования: Высокая точность размеров (допуск ±0,1 мм), гладкость поверхности для предотвращения накопления бактерий, возможность стерилизации гамма-излучением или этиленоксидом.
Решение: Использование медицинских 3D-принтеров с закрытой камерой и HEPA-фильтрацией. Компания Qingdao Inlang предлагает решения для печати медицинскими материалами, включая ABS, PLA и специализированные композиции PAHT, обеспечивая соответствие строгим санитарным нормам. Интеграция таких систем позволяет больницам и производителям медтехники быстро изготавливать кастомизированные изделия, сокращая время ожидания пациентов.
Логистика и производство транспортной тары
В складской логистике постоянно растет потребность в легких, прочных и ремонтопригодных контейнерах и ложементах. Традиционное литье под давлением экономически оправдано только при тиражах от тысяч штук. Аддитивная печать позволяет создавать функциональную тару малыми сериями или изготавливать запасные части для существующих контейнеров.
Условия применения: Изготовление крупногабаритных ящиков, разделителей, защитных уголков для транспортировки чувствительного оборудования.
Технические требования: Ударная вязкость, способность выдерживать статические нагрузки при штабелировании, устойчивость к перепадам температур на складах.
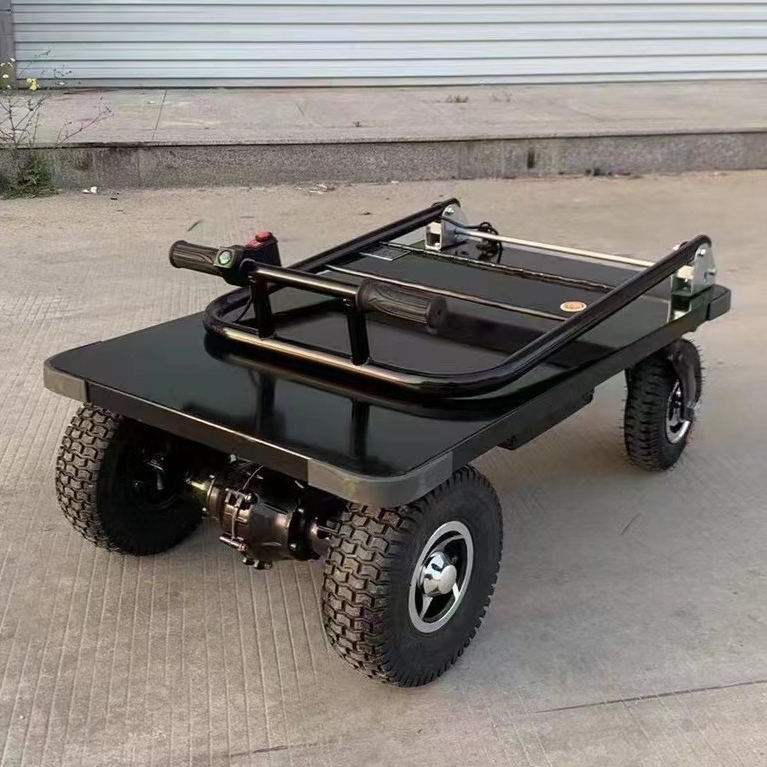
Решение: Крупноформатная печать на принтерах серии SC12060. Возможность печати полых структур с переменным заполнением (infill) позволяет оптимизировать вес изделия при сохранении несущей способности. PET отлично подходит для этой задачи благодаря своей прочности на разрыв. Дополнительно, для перемещения готовой продукции на складе могут использоваться электрические платформенные тележки серий E001 и S001/S002, которые также входят в портфель поставляемого оборудования, создавая единую экосистему логистических решений.
Ключевые параметры выбора оборудования для печати на PET
При закупке оборудования для работы с полиэтилентерефталатом технические специалисты должны обращать внимание на следующие характеристики. Эти параметры напрямую влияют на качество конечного продукта и общую стоимость владения (TCO).
| Параметр | Рекомендуемое значение для PET | Обоснование |
|---|---|---|
| Температура сопла (Hotend) | До 300°C | Обеспечивает плавление инженерных модификаций PET и композитов. |
| Температура стола (Bed) | До 100-110°C | Необходима для надежной адгезии первого слоя и снижения внутренних напряжений. |
| Закрытая камера | Обязательно с подогревом | Поддержание стабильной температуры предотвращает быстрое охлаждение и коробление. |
| Система подачи филамента | Direct Drive (прямой привод) | Обеспечивает более точную экструзию гибких и вязких материалов по сравнению с Bowden. |
| Сушильный модуль | Интегрированный или внешний | Критически важен для удаления влаги из PET перед печатью. |
| Рабочая область | Зависит от задачи (например, 1200x600x600 мм) | Определяет максимальный габарит изготавливаемой детали без склейки. |
Отдельного внимания заслуживает программное обеспечение. Современные slicers (слайсеры) должны поддерживать настройку скорости охлаждения вентиляторов. Для PET часто требуется активное охлаждение модели, но слишком интенсивный обдув может привести к расслоению. Баланс между скоростью печати и качеством охлаждения подбирается экспериментально для каждой конкретной партии материала.
Сравнение PET с другими инженерными пластиками в аддитивном производстве
Выбор материала всегда является компромиссом между стоимостью, прочностью и удобством обработки. Ниже приведено сравнение PET (в форме PETG) с популярными альтернативами: ABS и PLA.
| Характеристика | PET / PETG | ABS | PLA |
|---|---|---|---|
| Прочность на разрыв | Высокая | Средняя | Низкая/Средняя |
| Ударная вязкость | Очень высокая | Высокая | Низкая (хрупкий) |
| Температура стеклования | ~80°C | ~105°C | ~60°C |
| Усадка при охлаждении | Низкая | Высокая (риск коробления) | Очень низкая |
| Химическая стойкость | Отличная (кислоты, щелочи) | Хорошая | Плохая |
| Токсичность при печати | Низкая (без запаха) | Высокая (стирол) | Низкая |
| Постобработка | Сложная (плохо шлифуется) | Легкая (ацетоновая баня) | Легкая |
Инженерный вывод: Если деталь будет эксплуатироваться в агрессивной химической среде или подвергаться ударным нагрузкам (например, элементы логистических тележек или защитные кожухи), PETG является предпочтительным выбором перед PLA. По сравнению с ABS, PETG проще в печати, так как не требует обязательной герметичной камеры с высокой температурой и не выделяет вредных испарений, что важно для рабочих помещений без мощной вентиляции. Однако для деталей, работающих при температурах выше 80°C, следует рассмотреть материалы на основе полиамида (PAHT) или PEEK, которые также доступны в ассортименте специализированных поставщиков.
Роль поставщика: от оборудования к комплексному решению
Рынок китайского промышленного оборудования перенасыщен предложениями, но количество компаний, способных предоставить полноценный сервис, ограничено. Простая продажа «коробки» с принтером не решает проблем клиента. Основные сложности возникают на этапе настройки процесса и обеспечения стабильности поставок расходных материалов.
Qingdao Inlang Import and Export Co., LTD занимает позицию технологического партнера, а не просто дистрибьютора. Благодаря интеграции с производственной группой основного акционера, компания обеспечивает приоритетный доступ к оборудованию и техническим ресурсам. Это означает, что клиенты получают не только hardware, но и экспертизу.
Ключевые преимущества работы с таким партнером включают:
- Техническая поддержка на всех этапах: От предпродажного консультирования по выбору материала до помощи в настройке параметров печати для конкретных задач.
- Контроль качества: Каждая партия оборудования проходит функциональную проверку перед отгрузкой. Документация по качеству предоставляется в полном объеме, что критично для импортных операций.
- Гибкость решений: Возможность кастомизации оборудования и адаптации программного обеспечения под нужды конкретного предприятия.
- Логистическая надежность: Прямое взаимодействие с производственными площадками позволяет минимизировать сроки поставки и предлагать гибкие условия Incoterms.
Опыт компании охватывает более 30 стран, включая рынки Европы и Ближнего Востока, что подтверждает способность адаптировать продукты под различные международные стандарты и требования сертификации.
Часто задаваемые вопросы (FAQ) по печати на PET
Почему нить PET пузырится и трещит во время печати?
Это классический признак наличия влаги в материале. PET гигроскопичен и быстро впитывает воду из воздуха. При нагреве в экструдере вода превращается в пар, вызывая микро-взрывы. Решение: используйте сушильный бункер непосредственно перед подачей в принтер или просушите филамент в промышленном сушильном шкафу при 65-70°C в течение 4-6 часов.
Какая температура стола оптимальна для PETG?
Для большинства марок PETG рекомендуемая температура стола составляет 70-80°C. Использование клеевого стика или специального покрытия (PEI-лист) значительно улучшает адгезию. Не рекомендуется превышать 85°C, так как это может привести к чрезмерному размягчению нижних слоев и эффекту «слоновьей ноги» (elephant foot).
Можно ли печатать PET без закрытой камеры?
Для мелких деталей и стандартного PETG печать на открытом принтере возможна, но рискованна из-за сквозняков. Для крупноформатной печати, например, на принтере SC12060, закрытая камера с поддержанием температуры выше комнатной обязательна для предотвращения расслоения и деформации геометрии.
Как улучшить прочность деталей из PET?
Прочность зависит от ориентации слоев и степени их сплавления. Увеличение температуры сопла на 5-10°C может улучшить межслойную адгезию. Также рекомендуется использовать большее количество периметров (стенек) вместо высокого процента заполнения. Ориентация детали на столе должна быть такой, чтобы основные нагрузки приходились вдоль слоев, а не поперек.
Подходит ли PET для пищевого контакта?
Сам по себе гранулят PET может быть пищевым, но процесс FDM-печати создает микроскопические поры между слоями, где могут размножаться бактерии. Кроме того, латунные сопла могут содержать следы свинца. Для пищевого применения необходимо использовать специальные сертифицированные филаменты, нержавеющие сопла и наносить пищевое эпоксидное покрытие на готовое изделие.
Заключение и рекомендации по закупкам
Внедрение технологии печати на PET в производственный цикл требует взвешенного подхода к выбору оборудования и материалов. Ошибки на этапе выбора модели приводят к постоянным проблемам с качеством деталей и простою линии. Инженерам и закупщикам следует фокусироваться не только на начальной стоимости принтера, но и на наличии технической поддержки, качестве сборки и возможности масштабирования.
Для предприятий, стремящихся оптимизировать процессы прототипирования и мелкосерийного производства, сотрудничество с надежным экспортером, таким как Qingdao Inlang, позволяет снизить риски и получить доступ к современным промышленным решениям, включая крупноформатные 3D-принтеры и сопутствующее логистическое оборудование. Правильная настройка параметров сушки, экструзии и температурного режима камеры гарантирует получение деталей с высокими механическими свойствами, соответствующих строгим промышленным стандартам.
Для получения подробных технических спецификаций на оборудование для аддитивного производства, консультаций по выбору материалов или запроса коммерческого предложения, пожалуйста, ознакомьтесь с нашим каталогом продуктов и технических решений. Наши специалисты готовы помочь вам подобрать оптимальную конфигурацию оборудования под ваши производственные задачи.