Промышленная печать для промышленности эффективные решения и современные технологии
2026-09-24 23:03:02
- Промышленная печать для промышленности: от прототипирования к серийному производству
- Технологические основы аддитивного производства в промышленном секторе
- Ключевые параметры выбора промышленного 3D-принтера
- Применение в различных отраслях: от медицины до логистики
- Экономическая эффективность и расчет окупаемости
- Роль интеграционных партнеров в цепочке поставок
- Сравнение материалов: ABS, PLA и PAHT в промышленных задачах
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по внедрению
Промышленная печать для промышленности: от прототипирования к серийному производству
В 2026 году печать для промышленности перестала быть исключительно инструментом для создания визуальных макетов или быстрых прототипов. Сегодня это полноценная производственная технология, интегрированная в цепочки поставок тяжелых машиностроительных, медицинских и логистических предприятий. Аддитивное производство позволяет сократить время вывода продукта на рынок с нескольких месяцев до дней, обеспечивая при этом высокую точность геометрических параметров и возможность использования инженерных термопластов, таких как ABS, PLA и PAHT (высокотемпературный сополимер полиэтилентерефталата).
Для технических директоров и инженеров-закупщиков ключевым вызовом остается выбор оборудования, способного работать не только с декоративными материалами, но и с функциональными компонентами, подвергающимися механическим нагрузкам. Эффективная промышленная печать требует понимания не только возможностей 3D-принтера, но и постобработки, ориентации детали в камере построения и термических свойств материала. Компании, такие как Qingdao Inlang Import and Export Co., LTD, играя роль связующего звена между передовыми производственными мощностями Китая и глобальными рынками, обеспечивают доступ к оборудованию, которое закрывает потребности как в крупногабаритном прототипировании (например, модели SC12060), так и в высокоточном медицинском производстве.
Технологические основы аддитивного производства в промышленном секторе
Суть промышленной аддитивной технологии заключается в послойном синтезе объекта на основе цифровой 3D-модели. В отличие от субтрактивных методов (фрезерование, токарная обработка), где материал удаляется из заготовки, 3D-печать добавляет материал только туда, где это необходимо. Это радикально снижает коэффициент использования материала (buy-to-fly ratio), что критически важно при работе с дорогостоящими инженерными полимерами.
Основные технологии, применяемые в современном промышленном сегменте:
- FDM/FFF (Моделирование методом наплавления): Наиболее распространенный метод для печати функциональных деталей. Использует термопластичные нити. Позволяет создавать детали с высокой механической прочностью, особенно при использовании материалов типа PAHT или армированного нейлона. Идеально подходит для изготовления корпусов, крепежных элементов, приспособлений (джиг и фикстур).
- SLA/DLP (Стереолитография): Использует фотополимерные смолы, отверждаемые лазером или проектором. Обеспечивает высочайшее разрешение поверхности (до 25 микрон). Применяется в медицине для создания хирургических шаблонов, ювелирном деле и литье по выплавляемым моделям.
- SLS (Селективное лазерное спекание): Спекание порошковых материалов (чаще всего полиамид PA12). Не требует поддерживающих структур, что позволяет печатать сложные геометрические формы с подвижными элементами в одной сборке.
Инженерный опыт показывает, что выбор технологии должен диктоваться конечной функцией детали. Например, для детали, работающей в условиях вибрации и ударных нагрузок, FDM-печать материалом ABS будет предпочтительнее SLA-смолы, которая может быть хрупкой. Однако для гидравлических коллекторов с сложными внутренними каналами SLS или специализированные методы струйной печати могут оказаться единственно возможным решением.
Ключевые параметры выбора промышленного 3D-принтера
При закупке оборудования для внедрения печати для промышленности технические специалисты должны оценивать не только заявленную скорость, но и стабильность температурных режимов, калибровку осей и открытость программного обеспечения. Рассмотрим основные критерии на примере оборудования, поставляемого через интегрированные каналы Qingdao Inlang.
Рабочая зона и габариты деталей
Одним из ограничений настольных принтеров является малый объем камеры построения. Промышленные задачи часто требуют изготовления крупногабаритных компонентов: корпусов для контроллеров, элементов дизайна интерьеров, крупных прототипов автомобильных панелей. Модель SC12060, представленная в портфеле Qingdao Inlang, обладает рабочей зоной 1,2 м × 0,6 м × 0,6 м. Такой формат позволяет печатать детали размером с автомобильный бампер или крупный узел логистического конвейера единым блоком, избегая необходимости склейки и последующей обработки швов, которые являются точками структурного ослабления.
Материальная совместимость и температурные режимы
Способность экструдера нагреваться до высоких температур (выше 300°C) и наличие подогреваемой камеры — обязательное требование для печати инженерными пластиками. Материал PAHT (Polyamide High Temperature) требует строгого контроля температуры окружающей среды внутри принтера для предотвращения расслоения слоев (деламинации) из-за термических напряжений. Оборудование должно обеспечивать равномерный нагрев камеры, чтобы минимизировать усадку материала.
| Параметр | Стандартный офисный принтер | Промышленный FDM-принтер (напр. SC12060) | Медицинский/Высокоточный принтер |
|---|---|---|---|
| Рабочая зона | До 300×300×300 мм | До 1200×600×600 мм и более | Зависит от спецификации (часто компактная) |
| Материалы | PLA, PETG, базовый ABS | ABS, PAHT, PC, композиты с углеволокном | Биосовместимые смолы, специализированные полимеры |
| Точность позиционирования | ±0.1–0.2 мм | ±0.05–0.1 мм | ±0.01–0.025 мм |
| Подогрев камеры | Отсутствует или пассивный | Активный, контролируемый (до 70-90°C) | Требуется для определенных смол |
| Надежность конструкции | Алюминиевый профиль, пластик | Стальная рама, промышленные направляющие | Высокопрочные материалы, защита от пыли |
Применение в различных отраслях: от медицины до логистики
Универсальность аддитивных технологий подтверждается их внедрением в секторах с диаметрально противоположными требованиями к качеству и сертификации.
Медицинская промышленность и производство принадлежностей
В медицинской сфере печать для промышленности используется для создания персонализированных инструментов и расходных материалов. Медицинские 3D-принтеры позволяют изготавливать хирургические шаблоны, анатомические модели для предоперационного планирования и индивидуальные ортезы. Ключевым аспектом здесь является использование биосовместимых материалов и возможность стерилизации готовых изделий. Точность воспроизведения сложных органических форм, недоступная для традиционного литья без дорогостоящих пресс-форм, делает 3D-печать незаменимой в протезировании и стоматологии.
Логистика и складское хозяйство
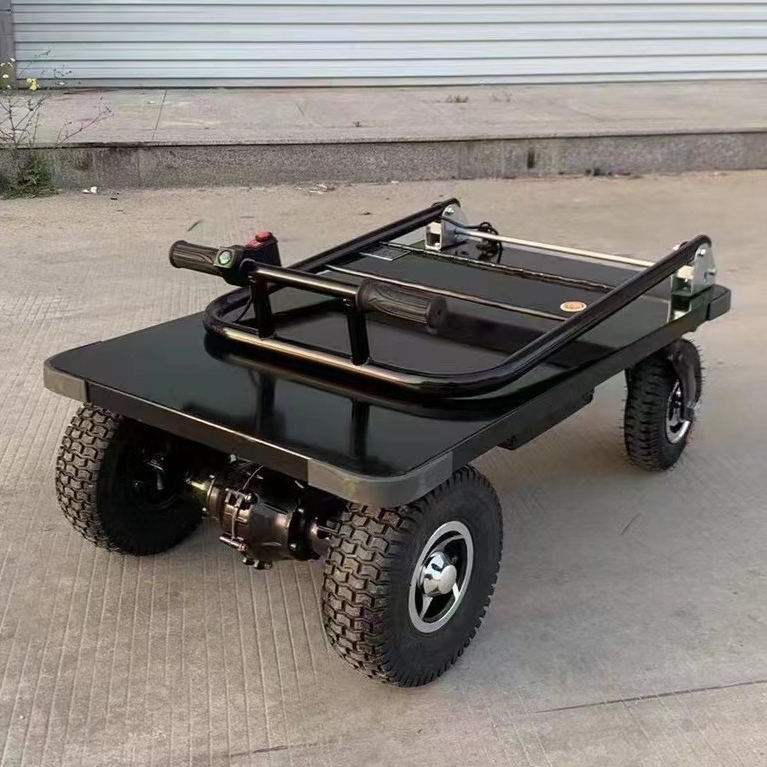
Сектор логистики требует быстрого реагирования на поломки конвейерных систем. Ожидание поставки запасной пластиковой детали от оригинального производителя оборудования (OEM) может стоить компании тысяч долларов в час простоя. Наличие промышленного 3D-принтера на складе позволяет изготовить заменяемый элемент (например, направляющую, упор, крепежный кронштейн) за несколько часов. В ассортименте Qingdao Inlang, помимо принтеров, представлены электрические платформенные тележки (серии P001, E001, S001/S002), что демонстрирует комплексный подход к оснащению складов: от производства запчастей до перемещения грузов. Детали, напечатанные из прочного ABS или нейлона, успешно заменяют оригинальные компоненты в условиях умеренных нагрузок.
Автомобилеобразование и электроника
Производство электронных систем рулевого управления (EPS) и других автомобильных компонентов требует тщательного прототипирования корпусов и креплений перед запуском в серию. 3D-печать позволяет инженерам проверять эргономику, посадку деталей и теплоотвод в реальных условиях. Использование термостойких материалов, таких как PAHT, позволяет тестировать детали в подкапотном пространстве, где температуры могут достигать высоких значений.
Экономическая эффективность и расчет окупаемости
Внедрение аддитивного производства часто сталкивается со скептицизмом из-за высокой стоимости оборудования и материалов. Однако анализ полной стоимости владения (TCO) показывает обратное для малосерийного производства и прототипирования.
Традиционное литье под давлением требует изготовления стальной или алюминиевой формы. Стоимость одной формы может составлять от $5,000 до $50,000 и более, а срок изготовления — от 4 до 8 недель. Если требуется внести изменения в конструкцию, форма становится бесполезной. При 3D-печати стоимость изменения конструкции равна нулю — достаточно обновить CAD-файл. Окупаемость промышленного принтера наступает быстро, если он предотвращает хотя бы несколько простоев производства или заменяет необходимость изготовления одной сложной пресс-формы для партии в 50–100 деталей.
Кроме того, аддитивное производство позволяет оптимизировать топологию деталей, создавая облегченные структуры с внутренними решетками (lattice structures), которые невозможно получить фрезерованием. Это снижает вес конечного продукта, что критично для аэрокосмической и автомобильной отраслей, где каждый грамм влияет на расход топлива и энергоэффективность.
Роль интеграционных партнеров в цепочке поставок
Покупка промышленного 3D-принтера — это не просто транзакция «коробка за деньги». Это начало долгосрочного технического партнерства. Компания Qingdao Inlang Import and Export Co., LTD позиционирует себя не просто как экспортер, а как интегратор решений. Базируясь в Циндао и работая в тесной связи с производственной группой основного акционера, компания обеспечивает приоритетный доступ к оборудованию и технической поддержке.
Для международного клиента важны следующие аспекты работы с таким партнером:
- Техническая экспертиза: Профессиональная команда способна оказать поддержку на всех этапах — от выбора модели принтера (например, подбор между SC12060 для крупных деталей и медицинским принтером для высокоточных задач) до настройки параметров печати для специфических материалов.
- Контроль качества: Все поставляемые продукты проходят строгий входной контроль. Каждая партия оборудования проверяется на функциональность перед отгрузкой, что минимизирует риски получения бракованной техники на другом конце мира.
- Гибкость логистики и кастомизация: Условия поставки, упаковка и маркировка адаптируются под требования клиента. Возможность интеграции с Генеральной Ассамблеей для заказных решений позволяет внедрять оборудование в существующие производственные линии без длительных простоев.
- Широкий географический охват: Опыт работы с более чем 30 странами, включая Европу, Азию и Латинскую Америку, означает понимание местных сертификационных требований и логистических нюансов.
Сравнение материалов: ABS, PLA и PAHT в промышленных задачах
Выбор материала определяет эксплуатационные характеристики напечатанной детали. Неправильный выбор может привести к разрушению компонента даже при идеальной настройке принтера.
| Материал | Механические свойства | Термостойкость | Типичное применение в промышленности |
|---|---|---|---|
| PLA (Полилактид) | Высокая жесткость, низкая ударная вязкость, хрупкость | Низкая (деформация при ~60°C) | Визуальные прототипы, мастер-модели для литья, не нагруженные элементы |
| ABS (Акрилонитрилбутадиенстирол) | Хорошая ударная вязкость, умеренная гибкость, обрабатываемость | Средняя (до ~90-100°C) | Корпуса приборов, автомобильные интерьеры, крепежные элементы, джиги |
| PAHT (Высокотемпературный полиамид) | Высокая прочность, износостойкость, химическая стойкость | Высокая (до ~130-150°C и выше) | Функциональные детали под капотом, детали конвейеров, инструменты, работающие в агрессивных средах |
Инженерное наблюдение: при печати деталями из ABS и PAHT критически важным является отсутствие сквозняков в помещении и наличие закрытой камеры принтера. Резкие перепады температуры вызывают неравномерную кристаллизацию полимера, что ведет к короблению (warping) и отрыву детали от стола построения. В условиях цеха это требует установки принтера в защищенной зоне или использования дополнительных кожухов.
Часто задаваемые вопросы (FAQ)
Какова максимальная точность промышленной FDM-печати?
Для современных промышленных FDM-принтеров, таких как модели, предлагаемые Qingdao Inlang, стандартная точность позиционирования составляет ±0.05–0.1 мм. Однако реальная точность готовой детали зависит от калибровки оборудования, качества филамента и геометрии самой детали. Для достижения высочайшей точности (до 0.01 мм) рекомендуется использовать SLA-технологии или последующую механическую обработку напечатанных деталей.
Можно ли использовать 3D-принтеры для серийного производства?
Да, печать для промышленности все чаще применяется для мелкосерийного производства (до 1000 единиц). Это экономически оправдано, когда стоимость изготовления пресс-формы не окупается объемом партии, или когда требуется массовая кастомизация изделий. Для больших серий традиционное литье остается более дешевым методом в пересчете на единицу продукции.
Какие сертификаты необходимы для медицинского 3D-принтера?
Для использования в медицинской сфере оборудование и материалы должны соответствовать строгим стандартам, таким как ISO 13485 (системы менеджмента качества для медицинских изделий). При закупке медицинских 3D-принтеров через Qingdao Inlang клиенты получают полную документацию по качеству и сертификационное сопровождение, необходимое для легального использования оборудования в клинической практике.
Как обеспечить адгезию первых слоев при печати большими деталями?
При печати на формате SC12060 (1.2 м длины) риск отрыва детали от стола высок. Рекомендуется использовать специальные клеящие составы, текстурированные PEI-листы или перфорированные столы с вакуумной фиксацией (если предусмотрено конструкцией принтера). Также важно правильно настроить первый слой: он должен быть немного шире сопла и идеально прижат к столу. Использование клеевого слоя (glue stick) или лака для волос также является распространенной практикой для ABS и PLA.
В чем преимущество работы с торговым домом, таким как Qingdao Inlang, перед прямой покупкой у завода?
Qingdao Inlang предлагает не просто товар, а сервисную обертку: техническое консультирование, помощь в интеграции, проверку качества перед отправкой и гибкую логистику. Для международного покупателя это снижает риски получения несоответствующего оборудования и упрощает процесс коммуникации, так как компания выступает единым окном для решения технических и коммерческих вопросов, обладая прямым доступом к производственным ресурсам акционера.
Заключение и рекомендации по внедрению
Интеграция аддитивных технологий в производственный процесс требует взвешенного подхода. Не стоит ожидать, что 3D-принтер заменит все традиционные станки сразу. Начните с анализа «узких мест» вашего производства: где вы теряете время на ожидание деталей? Какие прототипы требуются чаще всего? Где нужны нестандартные крепежи или приспособления?
Для успешного старта рекомендуется:
- Провести аудит текущих потребностей в прототипировании и мелкосерийном производстве.
- Выбрать технологию печати, исходя из требуемых механических свойств деталей (FDM для прочности, SLA для точности).
- Обеспечить наличие квалифицированного персонала или обратиться за поддержкой к партнерам, таким как Qingdao Inlang, которые могут предоставить обучение и техническое сопровождение.
- Начать с печати функциональных прототипов из недорогих материалов (PLA, PETG), постепенно переходя к инженерным полимерам (ABS, PAHT) по мере накопления опыта.
Правильно выбранное оборудование и стратегия его применения позволяют трансформировать печать для промышленности из затратного центра в инструмент генерации прибыли, ускоряющий инновации и повышающий гибкость вашего бизнеса.
Для получения подробной консультации по выбору оборудования, включая 3D-принтеры серии SC, медицинские решения и логистическую технику, а также для обсуждения условий поставки и технической интеграции, свяжитесь с нашими специалистами. Мы готовы предложить индивидуальные решения, адаптированные под специфику ваших производственных задач.